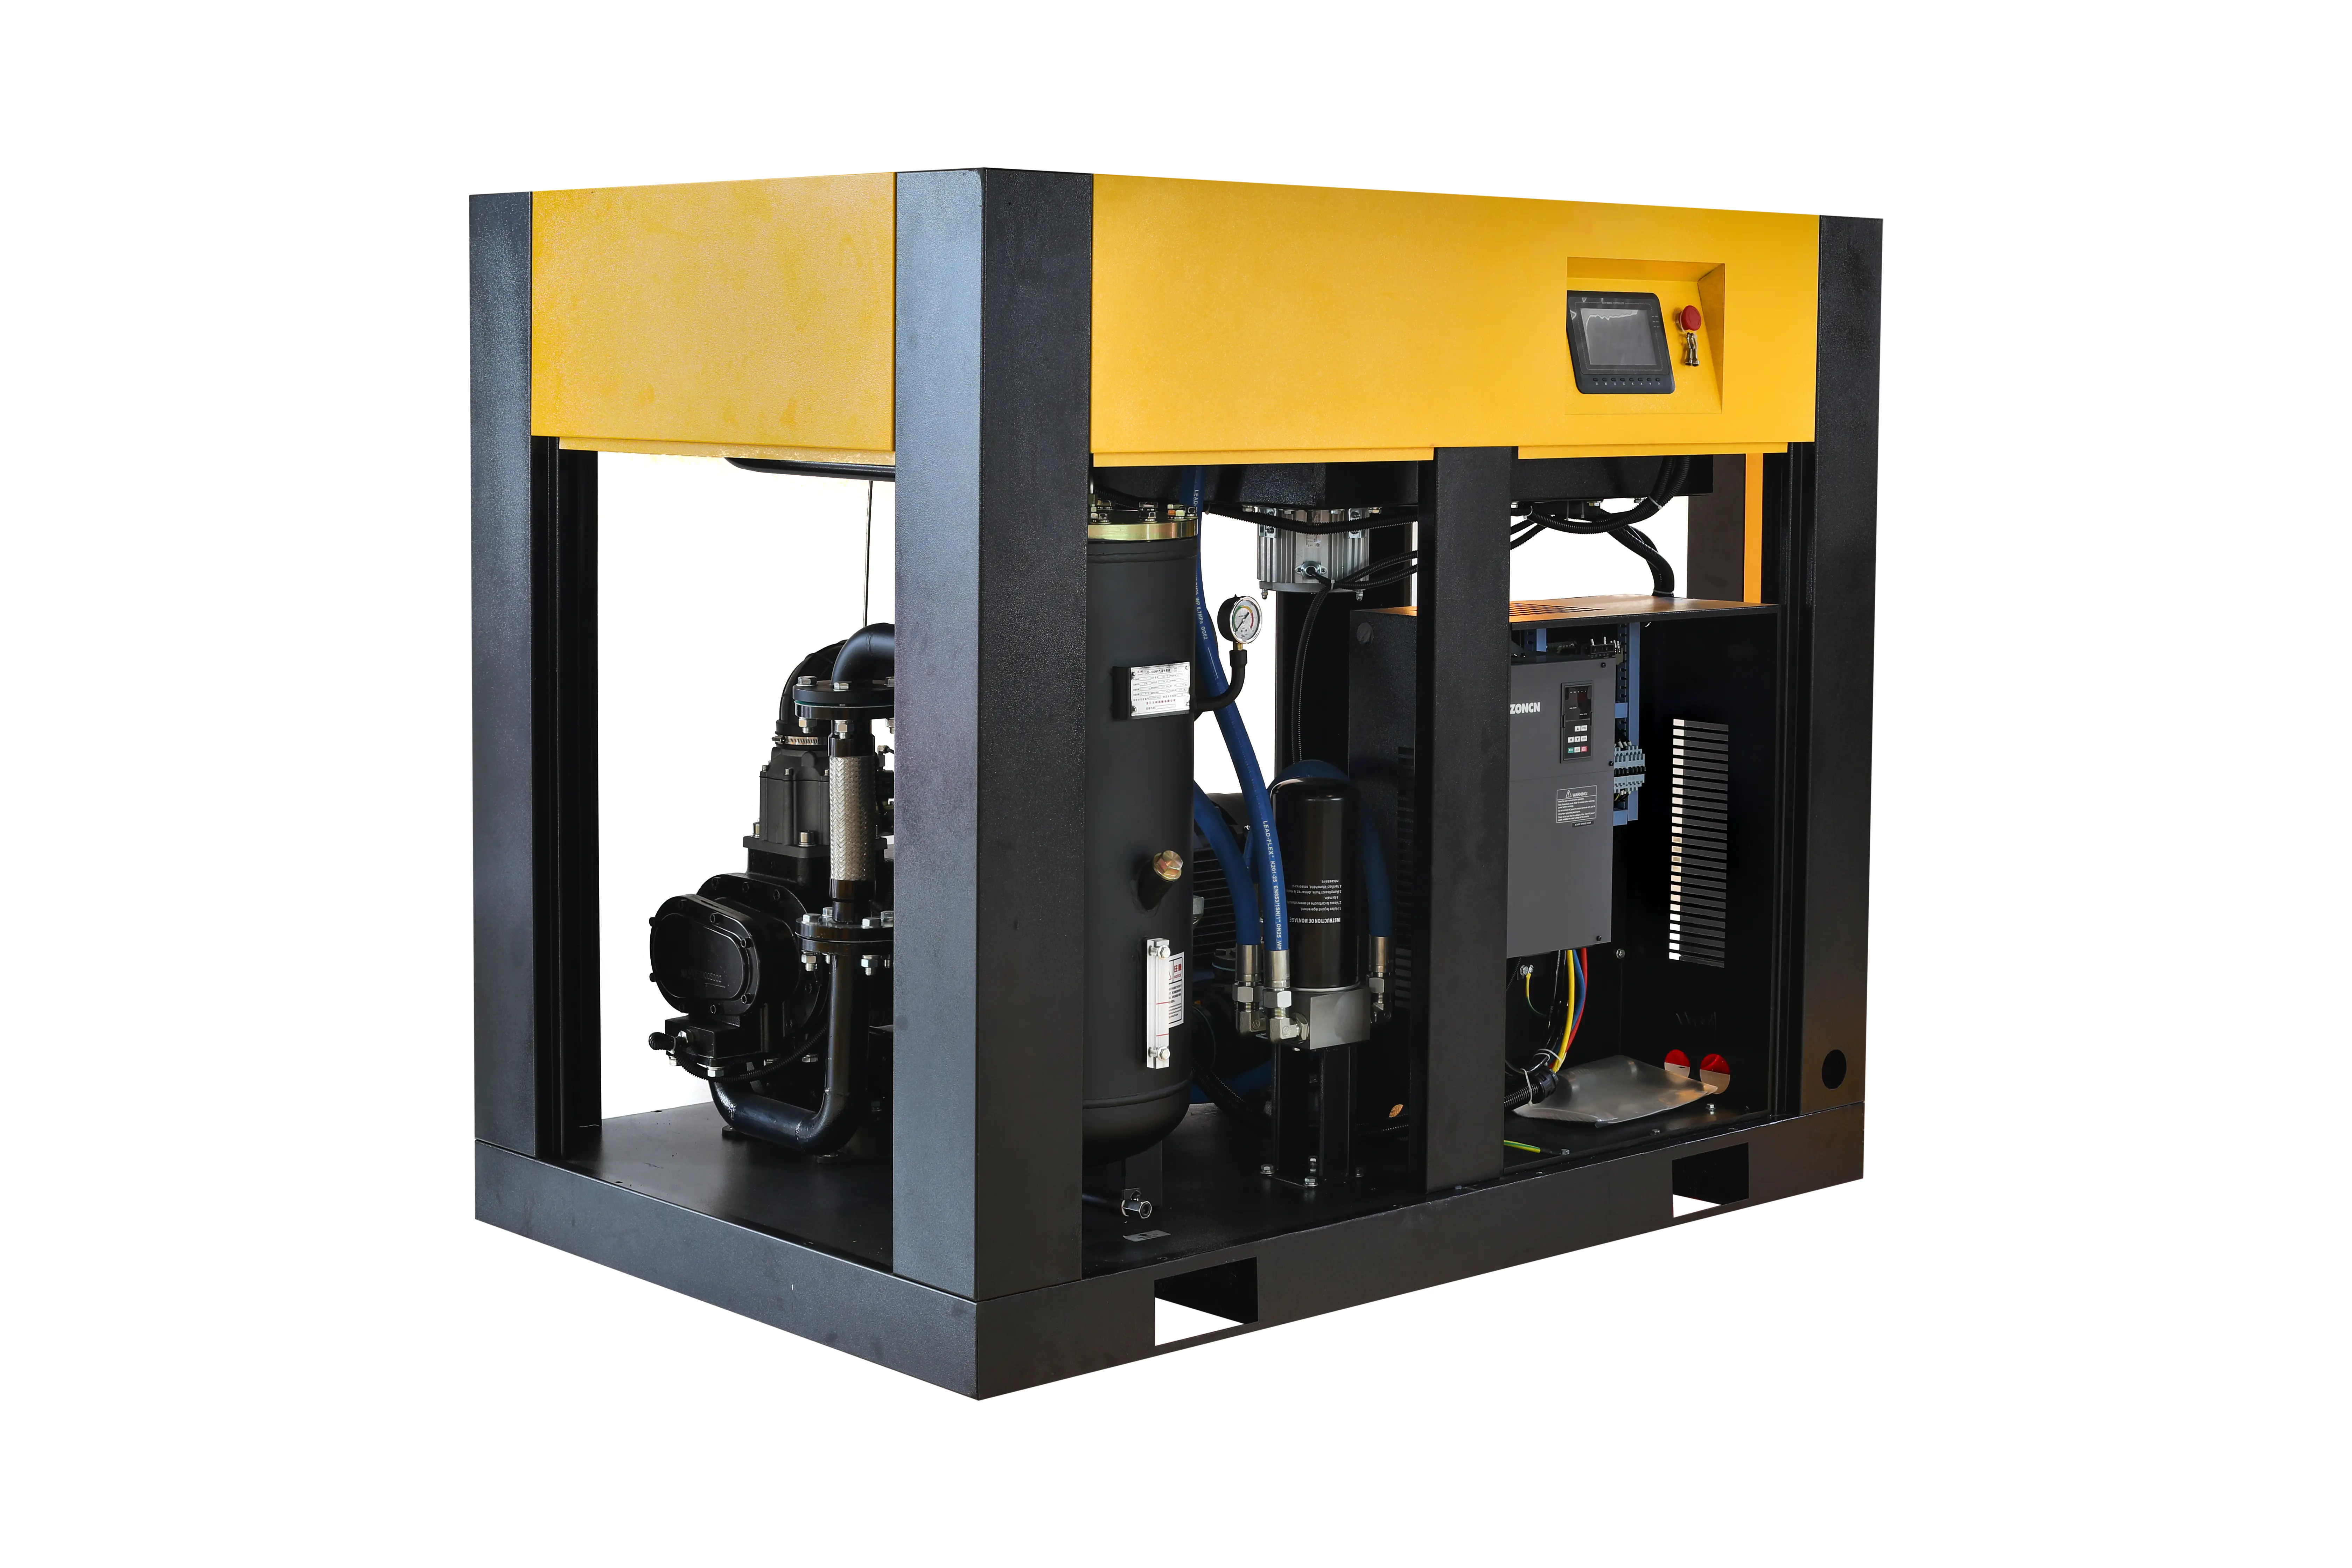
Une température stable du bloc air dans la plage appropriée constitue la première ligne de défense pour un fonctionnement sûr d’un système d’air comprimé.
De nombreux employés de maintenance et acheteurs se posent la même question : quelle température le bloc air d'un compresseur à vis doit-il atteindre pour évaporer l'humidité de l'air comprimé ?
Cette question elle-même contient un malentendu courant. Le but du contrôle de la température du bloc air n'a jamais été de « sécher » l'eau ; il s'agit plutôt d'empêcher l'eau de se condenser sous forme liquide à l'intérieur de l'unité.
Une fois que cela est clair, il devient facile de comprendre pourquoi l'industrie fixe généralement la température de fonctionnement du bloc air entre 75 et 85 °C, et pourquoi une température trop basse est en réalité plus insidieuse et plus dangereuse qu'une température trop élevée.
Cet article couvre quatre choses : ce qu'est réellement le point de rosée sous pression, comment la vapeur d'eau se comporte pendant la compression, contre quoi la plage de 75 à 85 °C protège et pourquoi l'eau liquide constitue un risque mortel dans les applications de séparation d'air.
De nombreuses personnes supposent que plus la température du bloc air est élevée, plus l'eau contenue dans l'air comprimé s'évapore facilement, ce qui rend l'air plus sec. Cette compréhension n’est qu’à moitié juste. Une température plus élevée maintient l’eau sous forme de vapeur, mais elle ne peut pas faire disparaître l’eau de l’air comprimé. La vapeur d’eau est toujours dans l’air ; elle ne s’est tout simplement pas transformée en gouttelettes liquides. Une fois que l'air comprimé se refroidit (en passant par une tuyauterie, un réservoir d'air ou un équipement de traitement en aval), la vapeur d'eau se condense tout de même en eau.
Ainsi, la véritable fonction d'une température élevée du bloc air est la suivante : pendant la compression et la séparation huile-air, garder la vapeur d'eau sous forme gazeuse afin que l'eau liquide ne précipite pas à l'intérieur du bloc air, du réservoir du séparateur d'huile ou de la tuyauterie d'huile.
En d'autres termes, Le contrôle de la température du bloc d'air empêche « l'accumulation d'eau interne », et non « l'air sec ». Pour réellement éliminer l’humidité, vous avez besoin d’équipements de séchage en aval : séchoirs réfrigérés, séchoirs par adsorption, etc.
Pour comprendre la relation entre la température du bloc air et la vapeur d’eau, vous devez d’abord comprendre le point de rosée sous pression.
À la pression atmosphérique, l’eau bout à 100°C, c’est de notoriété publique. Mais dans un système à air comprimé, la condensation de la vapeur d'eau n'est pas déterminée par 100°C, mais par la température du point de rosée à la pression actuelle.
En termes simples, le point de rosée sous pression est la température critique à laquelle la vapeur d'eau contenue dans l'air comprimé, à une pression donnée, commence à se condenser en eau liquide. Au-dessus du point de rosée, la vapeur d’eau reste sous forme gazeuse ; en dessous, la vapeur d'eau se condense.
Plus la pression est élevée, moins l’air peut retenir de vapeur d’eau et plus la température du point de rosée est élevée. C'est pourquoi le point de rosée de l'air comprimé est bien plus élevé que dans des conditions ambiantes : ce n'est pas que l'eau a besoin de 100°C pour s'évaporer, mais que dans des conditions de haute pression, la vapeur d'eau peut commencer à se condenser à seulement cinquante ou soixante degrés Celsius.
En une phrase : à pression atmosphérique, regardez le point d'ébullition ; pour l'air comprimé, regardez le point de rosée : plus la pression est élevée, plus le point de rosée est élevé et plus l'eau s'écoule facilement.
Pour comprendre pourquoi le contrôle de la température est important, il est utile de suivre l'air comprimé tout au long du processus.
Étape 1 : Admission. L'air ambiant est aspiré dans le compresseur et contient une certaine quantité de vapeur d'eau. L'air à 20°C et 60 % d'humidité relative contient environ 10 grammes d'eau par mètre cube.
Étape 2 : Compression. L'air est comprimé par les rotors à vis, son volume diminue fortement et la pression monte de la pression atmosphérique à environ 0,7 à 0,8 MPa. Lors de la compression, la température augmente rapidement et en même temps, la densité de vapeur d'eau par unité de volume d'air se multiplie.
Étape 3 : Mélange et séparation huile-air. Dans les compresseurs à vis à injection d'huile, l'air comprimé se mélange à l'huile lubrifiante et pénètre dans le réservoir du séparateur d'huile, où l'huile est séparée et l'air continue son chemin. Cette étape a la température la plus élevée et c'est également le point où il est le plus important d'éviter la condensation de la vapeur d'eau, car si de la condensation se produit ici, l'eau se mélange directement à l'huile lubrifiante.
Étape 4 : Refroidissement et livraison. Après avoir quitté le bloc compresseur, l'air comprimé passe à travers un refroidisseur final pour se refroidir, puis pénètre dans le réservoir d'air et la tuyauterie. À mesure que la température baisse, de grandes quantités de vapeur d’eau se condensent, c’est pourquoi le fond du réservoir d’air doit être vidé quotidiennement.
Le point critique est l’étape 3. Si la température du bloc d'air tombe en dessous du point de rosée sous pression, la vapeur d'eau se condensera prématurément dans le réservoir du séparateur d'huile et dans la tuyauterie d'huile, et l'eau liquide se mélangera directement à l'huile lubrifiante. C'est la cause première de l'émulsification de l'huile : ce n'est pas que la qualité de l'huile est mauvaise, mais que de l'eau a pénétré dans l'unité.
(Diagramme : les changements d'état de la vapeur d'eau à différentes étapes du processus complet d'air comprimé. Dans les étapes de la tête d'air et de séparation de l'huile, la température reste au-dessus du point de rosée et la vapeur d'eau reste gazeuse ; dans les étapes de refroidissement final et de réception d'air, la température chute et la vapeur d'eau se condense et est évacuée.)
Une fois le point de rosée sous pression compris, l’importance de 75 à 85 °C devient claire.
Prenons comme exemple les conditions de fonctionnement courantes de 7 à 8 bars (0,7 à 0,8 MPa) : dans des conditions d'admission ambiantes normales, le point de rosée sous pression après compression est d'environ 60-65°C .
Cela signifie :
L'industrie fixe la température normale de fonctionnement entre 75 et 85 °C, essentiellement pour laisser un Marge de sécurité de 10 à 20 °C au-dessus du point de rosée sous pression . Cette marge absorbe les fluctuations de la température ambiante, les changements de charge et les variations de l'humidité d'admission, garantissant que la température du bloc air ne descend pas en dessous du point de rosée, même lorsque les conditions de fonctionnement fluctuent.
Valeurs de référence à différentes pressions :
| Pression de décharge | Point de rosée sous pression (env.) | Température minimale recommandée du bloc air | Plage de fonctionnement normale |
| 0,7 MPa | 60°C | ≥70°C | 75-85°C |
| 0,8 MPa | 63°C | ≥73°C | 75–88°C |
| 1,0 MPa | 68°C | ≥78°C | 80-90°C |
Remarque : Les valeurs ci-dessus sont des valeurs de référence empiriques pour une prise de température standard (20 °C) et des conditions d'humidité typiques ; le point de rosée réel varie en fonction de l'environnement de la salle des machines, de la température d'admission, de l'humidité et du modèle de l'unité.
Premier malentendu : plus la température est élevée, mieux c'est – une température plus élevée signifie un air plus sec. Une température plus élevée ne maintient la vapeur d’eau que sous forme gazeuse ; cela ne réduit pas la quantité de vapeur d’eau dans l’air. De plus, dès que la température dépasse 95°C, l’huile lubrifiante s’oxyde et se carbonise rapidement, les joints vieillissent et le risque d’usure des roulements augmente fortement. Une température élevée n'est pas une méthode d'élimination de l'humidité, c'est un signal de défaut.
Malentendu 2 : Tant que la température du bloc air est normale, l'air comprimé ne contient pas d'eau. La température normale du bloc air garantit uniquement l'absence de condensation à l'intérieur de l'unité. Après avoir quitté le bloc compresseur, l'air comprimé refroidit à environ 40 °C via le refroidisseur final et de grandes quantités de vapeur d'eau se condensent dans le réservoir d'air et la tuyauterie. C'est pourquoi le réservoir d'air doit être vidangé régulièrement et un équipement de séchage en aval doit être installé.
Malentendu 3 : une température légèrement plus basse en hiver n'a pas d'importance ; seule la chaleur estivale doit être surveillée. Bien au contraire. En hiver, les basses températures ambiantes permettent au bloc compresseur de fonctionner plus facilement en dessous de 70°C pendant de longues périodes, ce qui rend en fait plus probable la condensation et l'émulsification d'huile. De nombreuses unités développent des problèmes en hiver, non pas à cause de la température élevée, mais parce que la température ne peut pas être suffisamment élevée. En fonctionnement hivernal, veillez encore plus à ce que la température du bloc air reste stable au-dessus de 75°C.
À l’avenir, il n’est plus nécessaire de mémoriser des formules compliquées pour vérifier la température du bloc air – suivez simplement ces quatre étapes :
Étape 1 : Vérifiez si c'est dans la plage normale. Une température de 75 à 85 °C est normale ; en dessous de 70°C ou au-dessus de 90°C mérite attention.
Étape 2 : Vérifiez la tendance de la température. Est-il stable à une valeur ou augmente-t-il continuellement ? Une augmentation constante signifie généralement un radiateur bouché ou une vanne thermostatique défectueuse ; une lecture constamment basse signifie généralement que la vanne thermostatique est bloquée ouverte ou que l'huile contourne complètement le bloc compresseur.
Étape 3 : Vérifiez la corrélation avec la charge. La température augmentant sous charge et diminuant sous charge est normale. Si la température augmente au lieu de baisser après le déchargement, ou n'augmente pas après le chargement, le système thermostatique a un problème.
Étape 4 : Vérifiez l’état de l’huile. Vérifiez régulièrement le voyant d'huile pour déceler un noircissement, une émulsification ou de la mousse. L'émulsification d'huile est une preuve directe d'une intrusion d'eau interne, indiquant que la température du bloc air est basse depuis longtemps ou que la vanne thermostatique est en panne.
N'oubliez pas un principe fondamental : la température n'est pas meilleure plus elle est élevée, ni plus sûre plus elle est basse - l'objectif est de rester stable dans la plage de sécurité au-dessus du point de rosée .
Pour les clients d'équipements de séparation d'air, le contrôle de la température du bloc d'air du compresseur ne consiste pas seulement à protéger le compresseur lui-même : il est directement lié à la sécurité du système de séparation d'air en aval.
Le cœur d’une unité de séparation d’air est l’adsorbeur à tamis moléculaire et la colonne de distillation. Avant que l'air comprimé n'entre dans l'unité de séparation d'air, il doit subir un pré-refroidissement et une purification rigoureux pour éliminer l'eau et le dioxyde de carbone jusqu'à des niveaux extrêmement bas.
Si la température du bloc air du compresseur devient basse et que de l'eau liquide précipite à l'intérieur de l'unité, cette eau se déplace vers l'aval avec l'air comprimé :
Ainsi, pour les clients de la séparation d’air, maintenir la température du bloc air du compresseur stable entre 75 et 85 °C n’est pas un paramètre de fonctionnement négociable. c'est la première ligne de défense protégeant l'ensemble de l'usine de séparation de l'air en aval .
(Schéma : Dans un système de séparation d'air, les principaux points de risque pour l'eau liquide sont concentrés à la sortie du compresseur et à l'entrée du tamis moléculaire. Une fois que l'eau liquide pénètre dans l'adsorbeur, elle provoque directement la défaillance du tamis moléculaire, menaçant le fonctionnement de l'ensemble de l'usine de séparation d'air.)
Revenons à la question initiale : à quelle température le bloc compresseur "évapore" l'humidité ?
La réponse est : le bloc air n'a pas du tout besoin de « évaporer » l'humidité : il lui suffit de maintenir la température au-dessus du point de rosée sous pression, afin que la vapeur d'eau ne se condense pas à l'intérieur de l'unité. Pour une unité standard de 7 à 8 bars, cette température est de 75 à 85°C.
La véritable élimination de l'humidité de l'air comprimé dépend des sécheurs réfrigérés, des sécheurs par adsorption et du drainage du réservoir d'air en aval. Une température élevée du bloc d'air ne peut pas accomplir cela et ne devrait pas être attendue.
Pour le personnel de maintenance, comprendre le mécanisme derrière « quelle température » compte plus que le nombre lui-même : la relation entre la température et le point de rosée, la corrélation entre la charge et la température et le lien entre l'état de l'huile et la température . Comprenez ces trois couches et les défauts à haute et basse température peuvent être diagnostiqués rapidement.
Pour les clients de séparation d’air, une température stable du bloc compresseur constitue le premier niveau d’assurance pour un fonctionnement stable de l’ensemble de l’usine en aval.
 Voir plus
 Voir plus
 Voir plus
 Voir plus
 Voir plus
 Voir plus
 +86-576-8262 1313
 +86-576-8262 1216
 +86-13867656789
 +86-13867656789
Village de Xiayun, Ville de Hengjie, District de Luqiao, Ville de Taizhou, Province du Zhejiang, Chine
Droit d'auteur © Zhejiang Zhilun Mechanical & Electrical Co., Ltd. Tous droits réservés.

 English
 русский
 Français
 Español
 Português